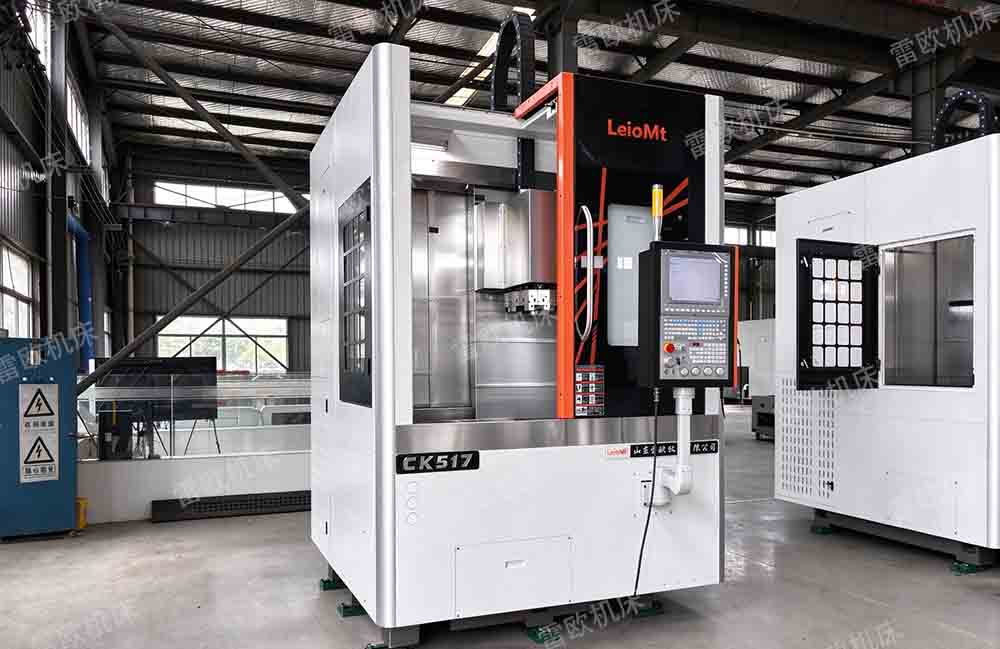
立车试加工要注意哪些细节?
发布日期:2026-01-23 访问量:555 次
立车试加工是确保设备稳定性和加工精度的关键环节,我来帮你梳理核心注意事项,让你高效完成验证:
一、试加工前的准备
机床状态确认:检查主轴间隙、导轨润滑、各轴反向间隙,确保机械精度。
程序与参数验证:使用拷机程序(包含G00/G01/G02/G03、多刀具切换、主轴高低速、M指令等)测试系统功能。首次运行时,编程者应在场。
刀具与夹具:刀库应装满质量合格的刀柄。夹具需稳固,安装面平直,避免干涉。对于大型工件,考虑使用专用夹具并加负载。
试件选择:选用与工件材质、尺寸相似的试棒(如铸铁、铝件),并记录切削参数(切削速度、进给量、切深)。
二、试加工中的关键操作
加工流程监控:
轨迹检查:利用机床图形显示功能验证刀路,避免过切或欠切。
尺寸测量:试切后测量实际尺寸(如外径、端面),与程序指令对比,及时调整刀补。
表面质量:观察表面粗糙度,避免振动、让刀等现象。
精度检验:
单轴精度:用激光干涉仪检测X/Z轴定位、重复定位精度(建议≤0.01mm)。
联动精度:加工圆形试件,测量圆度误差(普通级≤0.02mm)。
几何精度:检查导轨平行度、主轴与工作台垂直度等。
稳定性测试:连续运行8-24小时(建议2-3天,每天8小时)),监测温升、振动、噪音,轴承温度≤60℃为佳。
三、试加工后的验证与优化
精度复测:对比加工前后数据,评估机床稳定性。
问题分析:记录尺寸超差、表面缺陷、异常振动等问题,分析原因(如刀具磨损、参数不当、机械间隙)。
参数优化:根据试切结果,调整切削用量(速度、进给、切深)、刀补值,优化加工路线。
四、立车试加工的特殊注意事项
工件装夹:大型盘类工件需均匀压紧,防止变形;使用千分表检测端面跳动和径向跳动。
排屑问题:立式结构排屑较难,及时清理切屑,避免堆积影响加工或划伤表面。
重心平衡:重型工件需配重,避免主轴单向受力,影响轴承寿命和加工精度。
总结:试加工需系统化,从准备、执行到验证环环相扣。建议记录详细数据,形成报告,为正式生产提供依据。若条件允许,可邀请厂家或第三方进行精度验收。
相关产品